
Aerospace 02
Home » Case Studies » Aerospace 02
Kundenanfrage
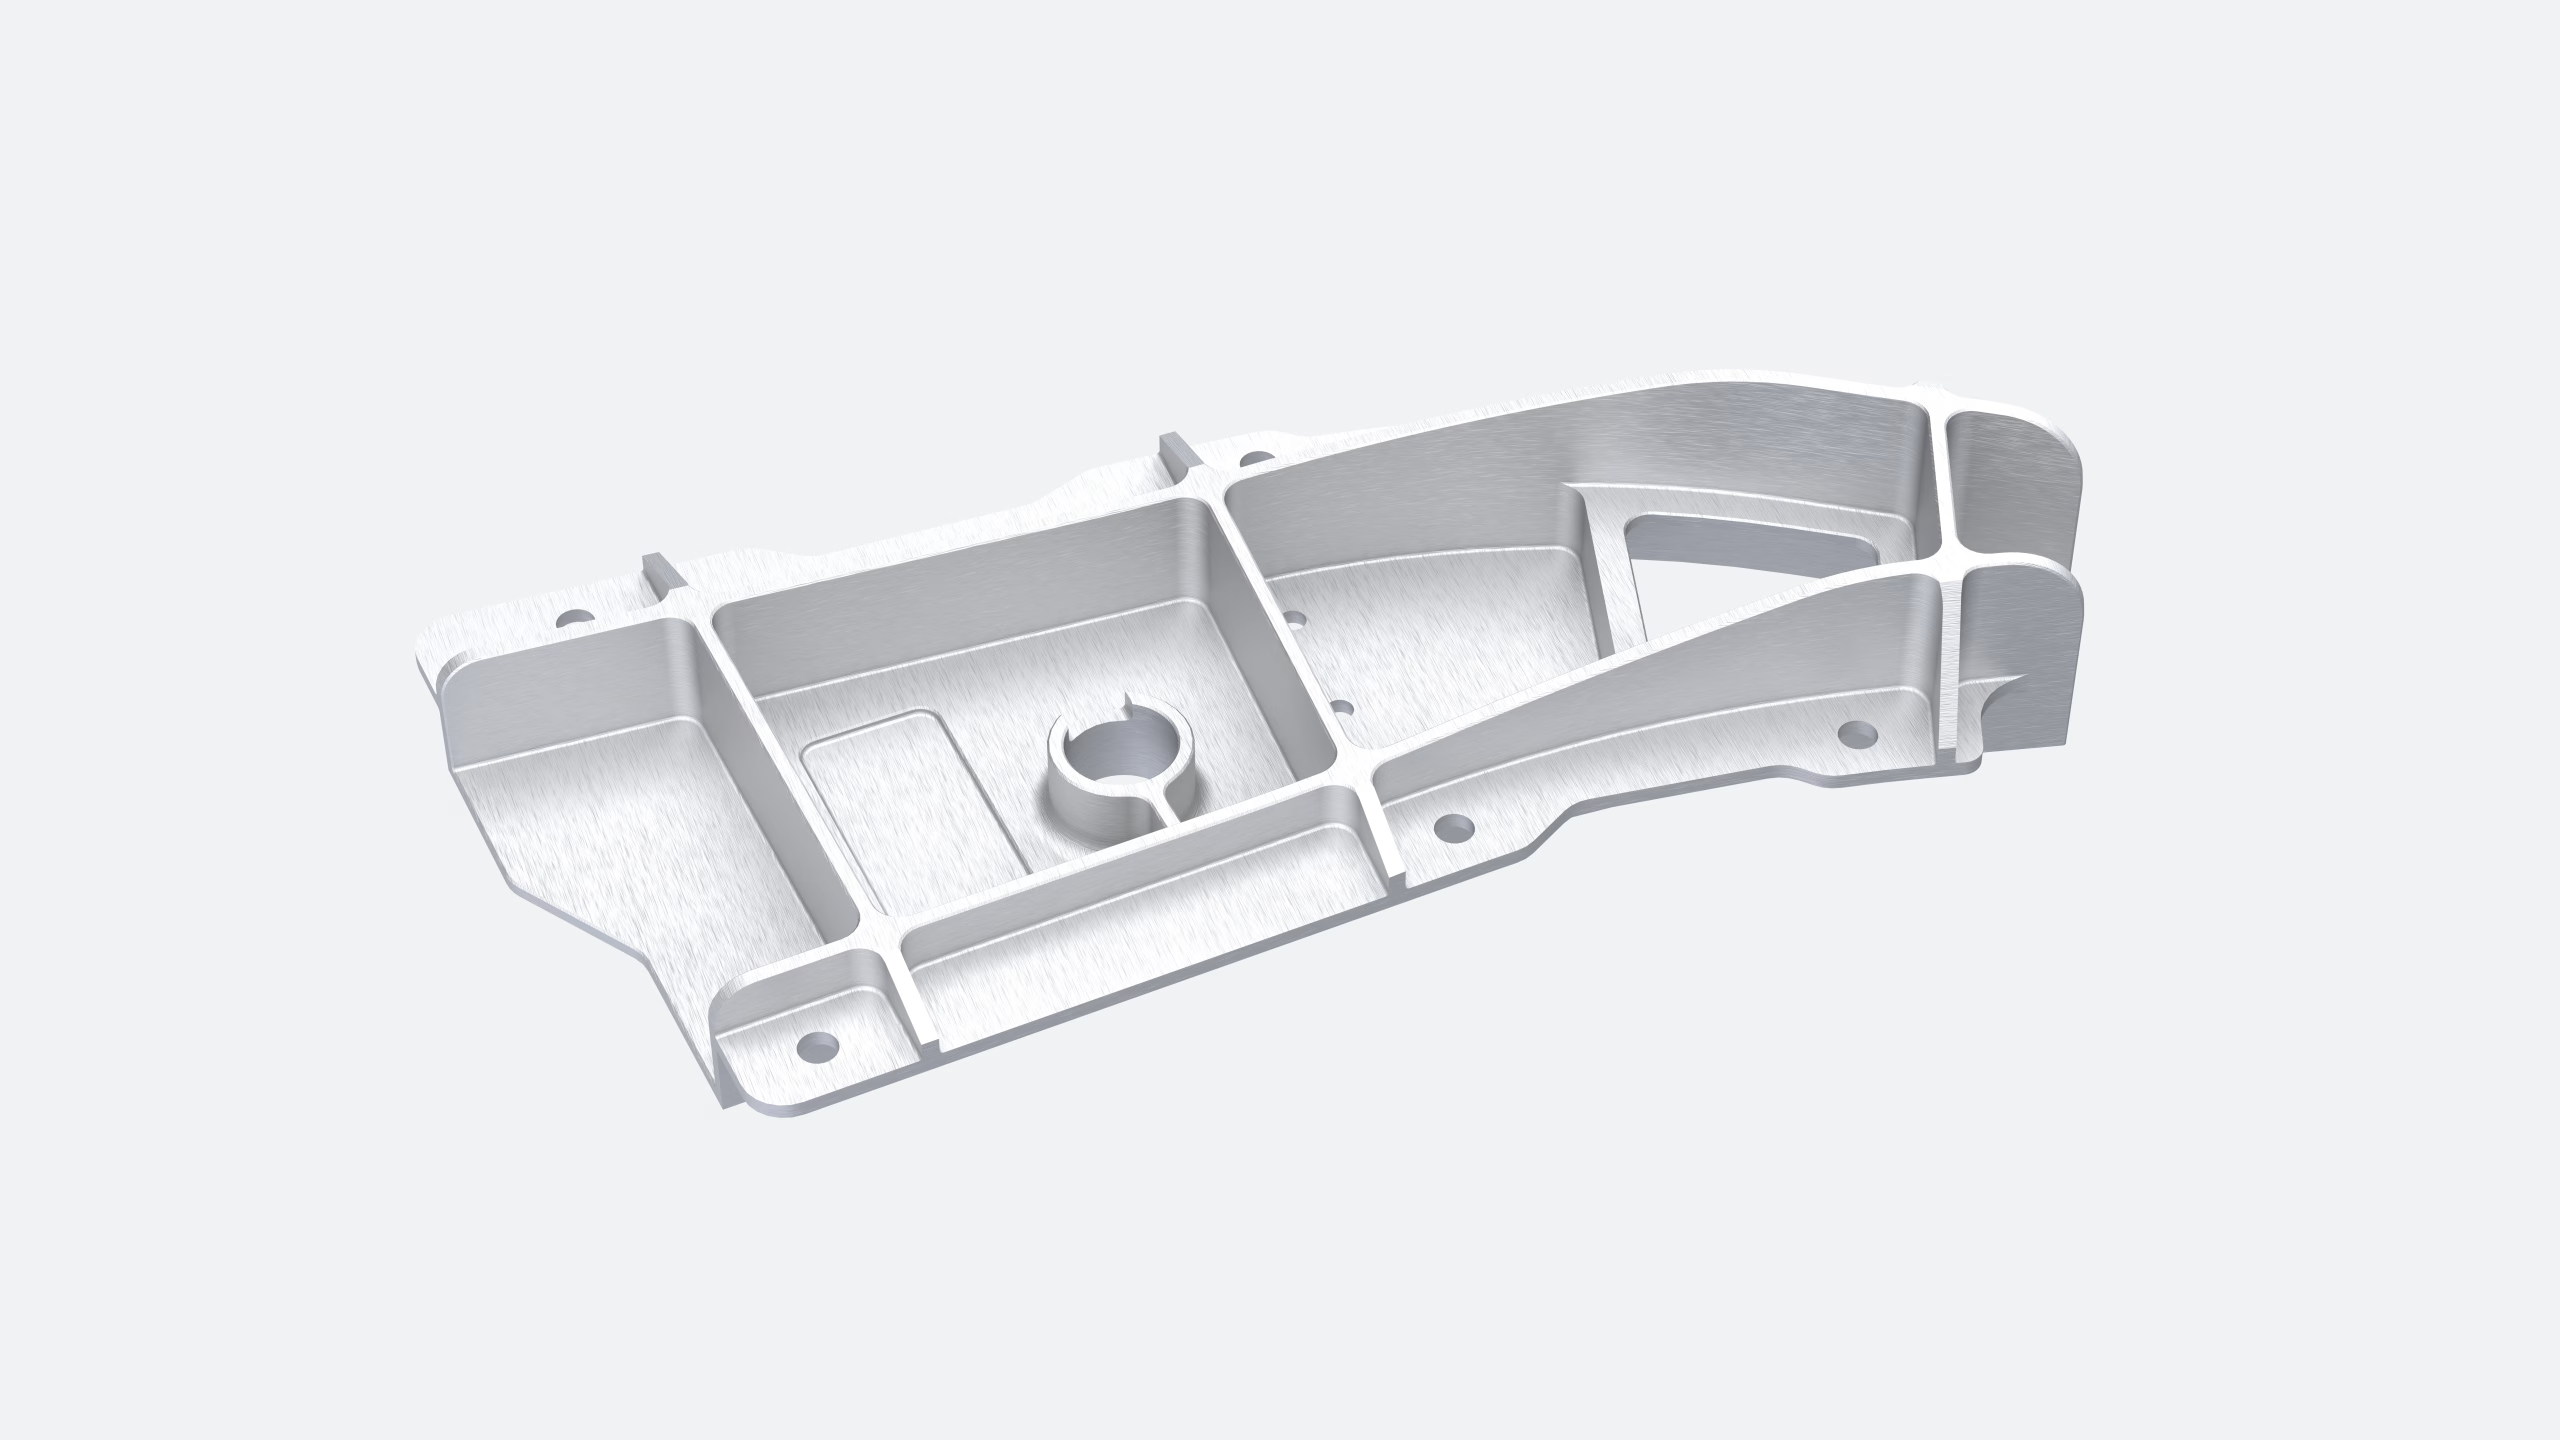
Werkstückverformungen, welche durch die spanende Bearbeitung entstehen können, verursachen bei hohen Qualittätsansprüchen eine Verlängerung des Fertigunsprozesses und erhöhen das Ausschussrisiko. Durch die hier beschriebene, innovative Spann- und Bearbeitungsmethode lassen sich diese Risiken minimieren, was eine enorme Effizienzsteigerung mit sich bringt.
Kundenanforderungen
Sicherstellung der Qualitätsanforderungen
Reduzierung der Zykluszeiten
Reduzierung der Rüstzeit
Reduzieriung der Anzahl der Bearbeitungsschritte
Bauteilverformung ausgleichen (Unterlegen vermeiden)
Standard Fertigungsverfahren
Reproduzierbare Spannsituation
Schnelle Amortisierung
Unsere Lösung
Hocheffizientes Verfahren in drei Bearbeitungsschritten (zuzüglich Entfernung der Laschen). Aufnahme der Schnittkräfte bei sicherem Halt des Werkstücks, ohne dessen Geometrie zu verformen. Anpassungsfähigkeit der Spannvorrichtung zur Bewältigung der durch die Verformung beim Zerspanen verursachten Spannungsentlastung sowie zur Kontrolle der Ausrichtung.
Schnelles manuelles Verriegeln und Entriegeln. Darüber hinaus können die Spannkomponenten für andere Anwendungen wiederverwendet werden (rekonfigurierbare Ausrüstung).
Der Bearbeitungsprozess im Überblick
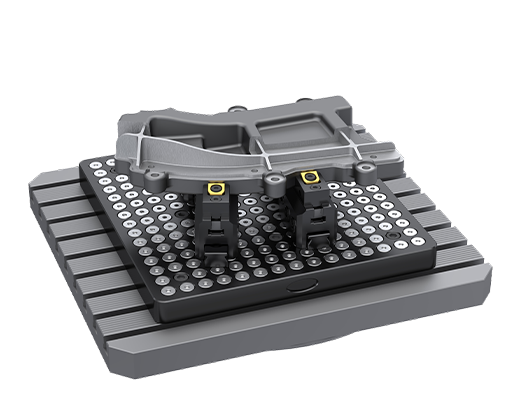
OP 10
Bearbeitung:
Schruppen bis zu +1 mm gegenüber der Fertige geometrie.
Spannvorrichtungen:
Palette M12 400 × 400 mm und verstellbare Schienenspannvorrichtungen M12 H60.
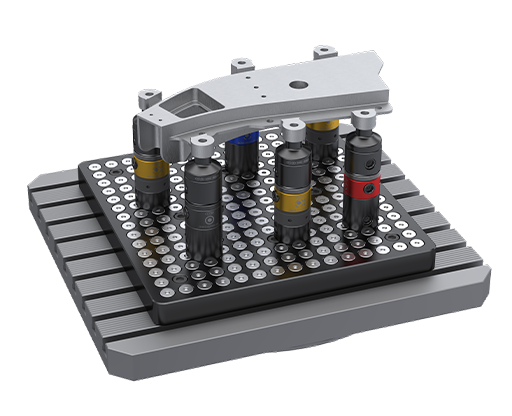
OP 20
Bearbeitung:
Vorbearbeitung auf der Oberseite unter Belassung eines ausreichenden Materialüberschusses (entsprechend der zu erwartenden Verformung). Spannungsarmglühen. Schlichtbearbeitung.
Spannvorrichtung:
Palette M12 400 × 400 mm und verstellbare Spannbacken M12 H120 + Reduzierstücke M12–M6 H30.
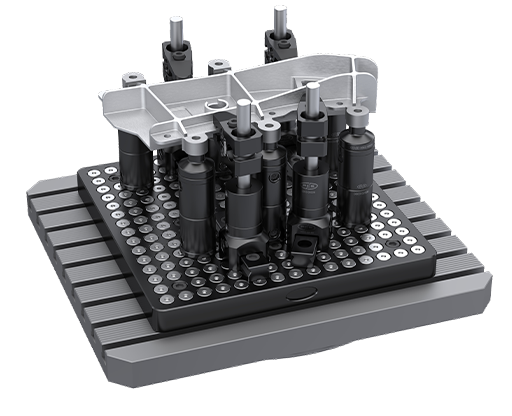
OP 30
Bearbeitung:
Bearbeitung der gegenüberliegenden Seite.
Spannvorrichtung:
Palette M12 400 × 400 mm und Festkörper M12 H120 + Reduzierkörper M12–M6 H30.
ENTFERNUNG VON ÖSEN
Bearbeitung:
Fräsen des überschüssigen Materials, das das Werkstück mit den Stützen (Laschen) verbindet, als abschließender Arbeitsschritt von OP30, während das Werkstück von den Schienenklemmen fixiert wird.
Spannvorrichtungen:
Palette M12 400 × 400 mm und feste Spannkörper M12 H120 + Reduzierkörper M12–M6 H30 mit zusätzlichen Schienenklemmen.
Zusätzliche Quellen
Technische Projektspezifikationen
- Branche: Luft- und Raumfahrt
- Werkstoffart: Titan der Güteklasse 5
- Abmessungen des Rohgussstücks: 380 × 230 × 68 mm
- Gesamtabmessungen des fertigen Bauteils: 372 × 169 × 60 mm
- Bruttogewicht des Blocks: 10,11 kg
- Gewicht des Fertigteils: 1,57 kg
- Materialabtragungsindex (MRI): 85 %
- Genauigkeit: 0,01 mm
Klassifizierung
- Materialkategorie: Aluminiumlegierung
- Genauigkeitsanforderung: Hoch
- Materialabtrag: Hoch
Sie haben ein Projekt zu bewältigen?
Vereinbaren Sie einen Termin mit unserem Team und entdecken Sie, wie wir Ihnen helfen können, Ihr Projekt zu verwirklichen. Gemeinsam finden wir die perfekte Lösung, die auf Ihre Bedürfnisse zugeschnitten ist!